
在铝合金压铸件加工生产中,表面冷纹是十分常见的一类外观缺陷,很多采购方、开发方拿到压铸件毛坯时,常会发现零件表面出现不规则的条状纹路,不仅影响后续喷涂、电镀等表面处理效果,严重时还会影响零件的结构强度,导致整批零件报废,拉长项目交付周期。不少中小批量定制的客户,都会遇到这类问题困扰:明明要求尺寸精度符合要求,为什么表面会出现冷纹?是模具设计问题还是工艺参数不对?有没有办法提前规避这类缺陷?
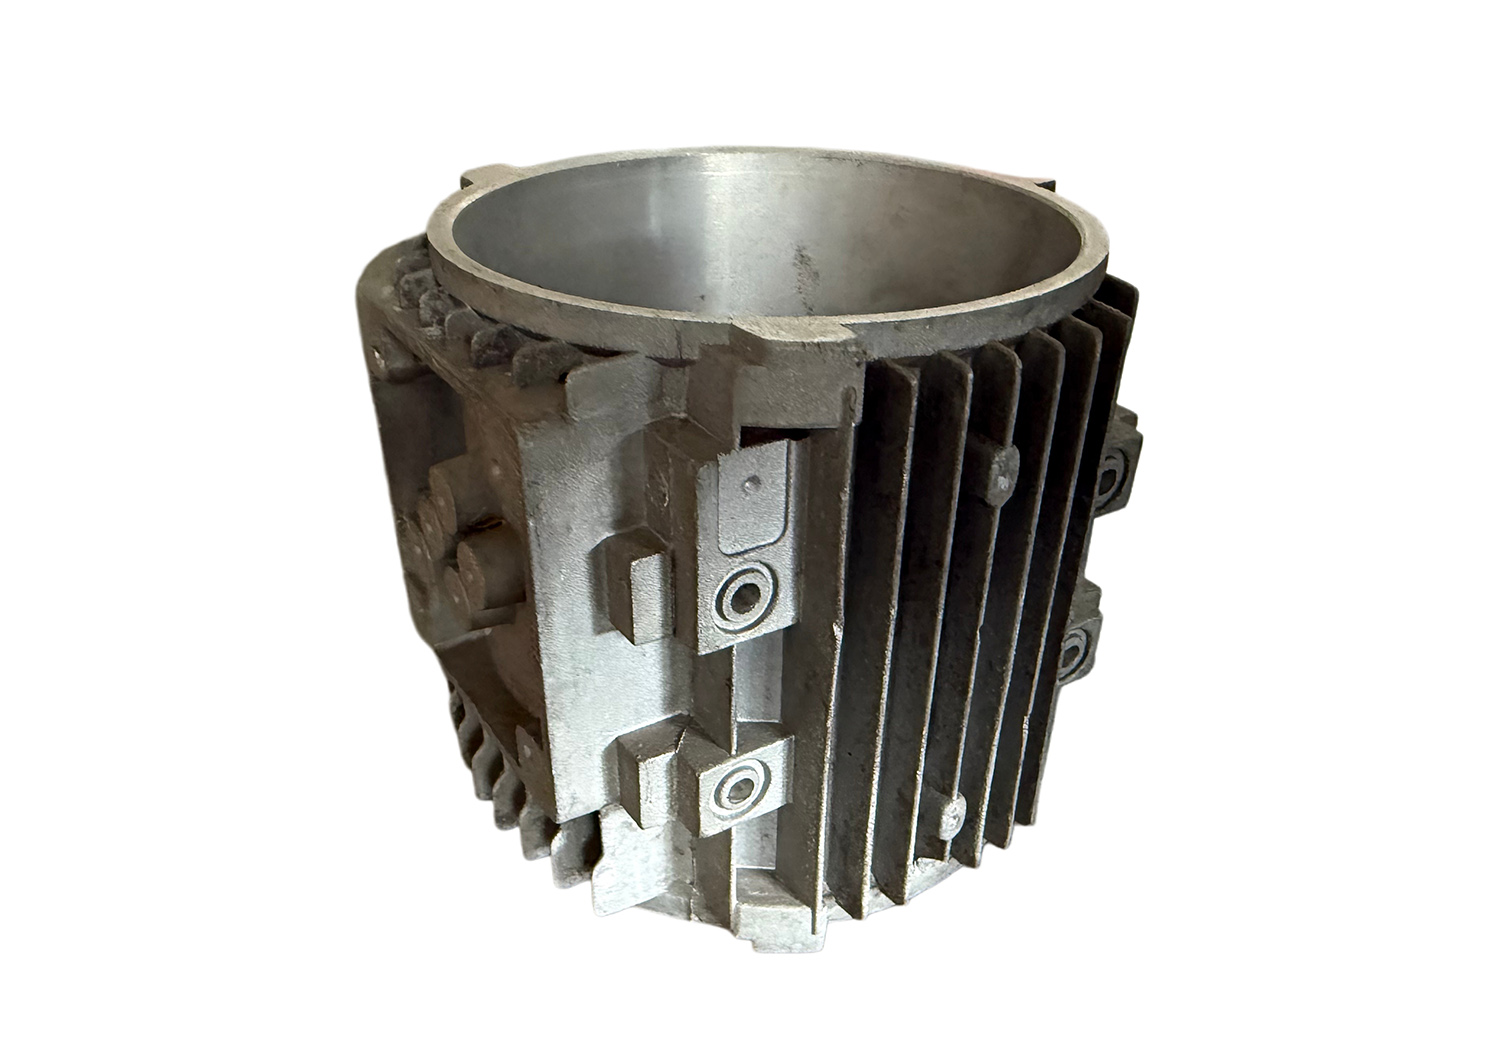
本文结合多年铝合金压铸加工的生产实践,拆解铝合金压铸件表面冷纹的核心成因,分享可落地的改善规避方案,帮助需求方在选型和生产环节避开这类常见坑点。
铝合金压铸件表面冷纹的基础认知
表面冷纹属于铝合金压铸件常见的表面缺陷,具体表现为铸件表面出现清晰可见的不规则条状或波浪状纹路,纹路轮廓呈现出液态金属搭接的痕迹,和模具龟裂产生的裂纹有明显区别,一般不会破坏零件表面的完整性,但会降低表面光洁度,影响后续表面处理的成品效果,严重的冷纹会导致零件的力学性能下降,存在结构强度隐患。
很多人会把冷纹和冷隔混为一谈,其实二者本质是同一类缺陷的不同程度:冷纹是轻度的液流搭接不良,纹路相对较浅,而冷纹进一步发展就会变成冷隔,形成明显的分层缝隙,直接导致零件报废。对于外观要求较高的铝合金压铸件,比如智能家居外壳、汽车外观饰件这类产品,冷纹属于必须管控的重点缺陷,哪怕是轻度冷纹也会影响最终成品的观感。
铝合金压铸件表面冷纹的核心成因拆解
铝合金压铸件表面冷纹的核心成因本质是金属液前端温度过低,不同位置的液流搭接时融合不良,无法完全熔合为一体,最终在铸件表面留下搭接痕迹。具体可以拆解为四个维度的常见诱因:
第一是温度体系不稳定。金属液出炉温度偏低,或者保温过程中温度控制不到位,会导致铝液本身的初始温度不足,在充型过程中前端铝液提前降温凝固;另外模具温度过低也是常见诱因,铝合金压铸生产中,模具需要提前预热到合适温度,如果模具初始温度偏低,铝液进入型腔接触模具壁后会快速降温,前端液流还没完成充型就已经失去流动性,后续铝液跟进后只能和已经降温凝固的表层搭接,自然就会形成冷纹。
第二是压铸参数匹配不合理。充型时间过长,铝液在充型过程中热量损失过多,会导致前端液流温度下降过快;冲头速度和压力设置不当,慢压射阶段速度太慢,铝液进入型腔的时间拉长,热量损失增加,或者快压射启动太晚,都容易引发液流降温,进而形成冷纹;另外压射压力不足,会导致已经降温的铝液无法充分熔合挤实,也会加重冷纹的显现。
第三是模具设计存在缺陷。内浇口的位置和结构设计不合理,会导致液流填充路径过长,远端位置的铝液温度下降过多,液流融合不良;如果内浇口尺寸过小,铝液填充速度不够,也会拉长充型时间,增加热量损耗;部分薄壁结构的零件,如果浇口位置没有避开薄壁区域,液流通过薄壁时快速降温,也容易在薄壁区域形成冷纹。
第四是原料和辅材管控不到位。铝合金成分不合理,杂质含量过高会降低铝液的流动性,导致铝液充型过程中更容易提前降温凝固;熔炼过程中除气除渣不彻底,也会影响铝液的流动性能,增加冷纹出现的概率。
铝合金压铸件表面冷纹的规避改善方案
结合多年生产积累的经验,针对已经明确的核心成因,可以从四个环节入手,针对性规避和改善表面冷纹缺陷,具体可落地的方案如下:
首先是优化生产温度体系,稳定金属液和模具温度。生产过程中严格管控铝液的出炉温度和保温温度,根据铝合金的牌号调整到合适区间,避免温度过低的铝液流入压铸机,同时控制保温过程中的温度波动,避免铝液温度忽高忽低;模具生产前必须充分预热,生产过程中通过模温机持续管控模具温度,保持模具温度稳定在合理区间,减少铝液充型过程中的热量损耗,让铝液在完成充型前保持足够的流动性,保障不同液流之间充分熔合。
其次是调整匹配压铸工艺参数。根据压铸件的尺寸、结构调整充型参数,适当缩短充型时间,匹配对应冲头速度和压射压力:慢压射阶段调整到合理速度,减少铝液在料管中的热量流失,提前启动快压射,保证铝液在温度足够的状态下完成充型;合理调整增压压力,让液流在充型完成后有足够的压力挤实熔合,降低冷纹出现的概率。
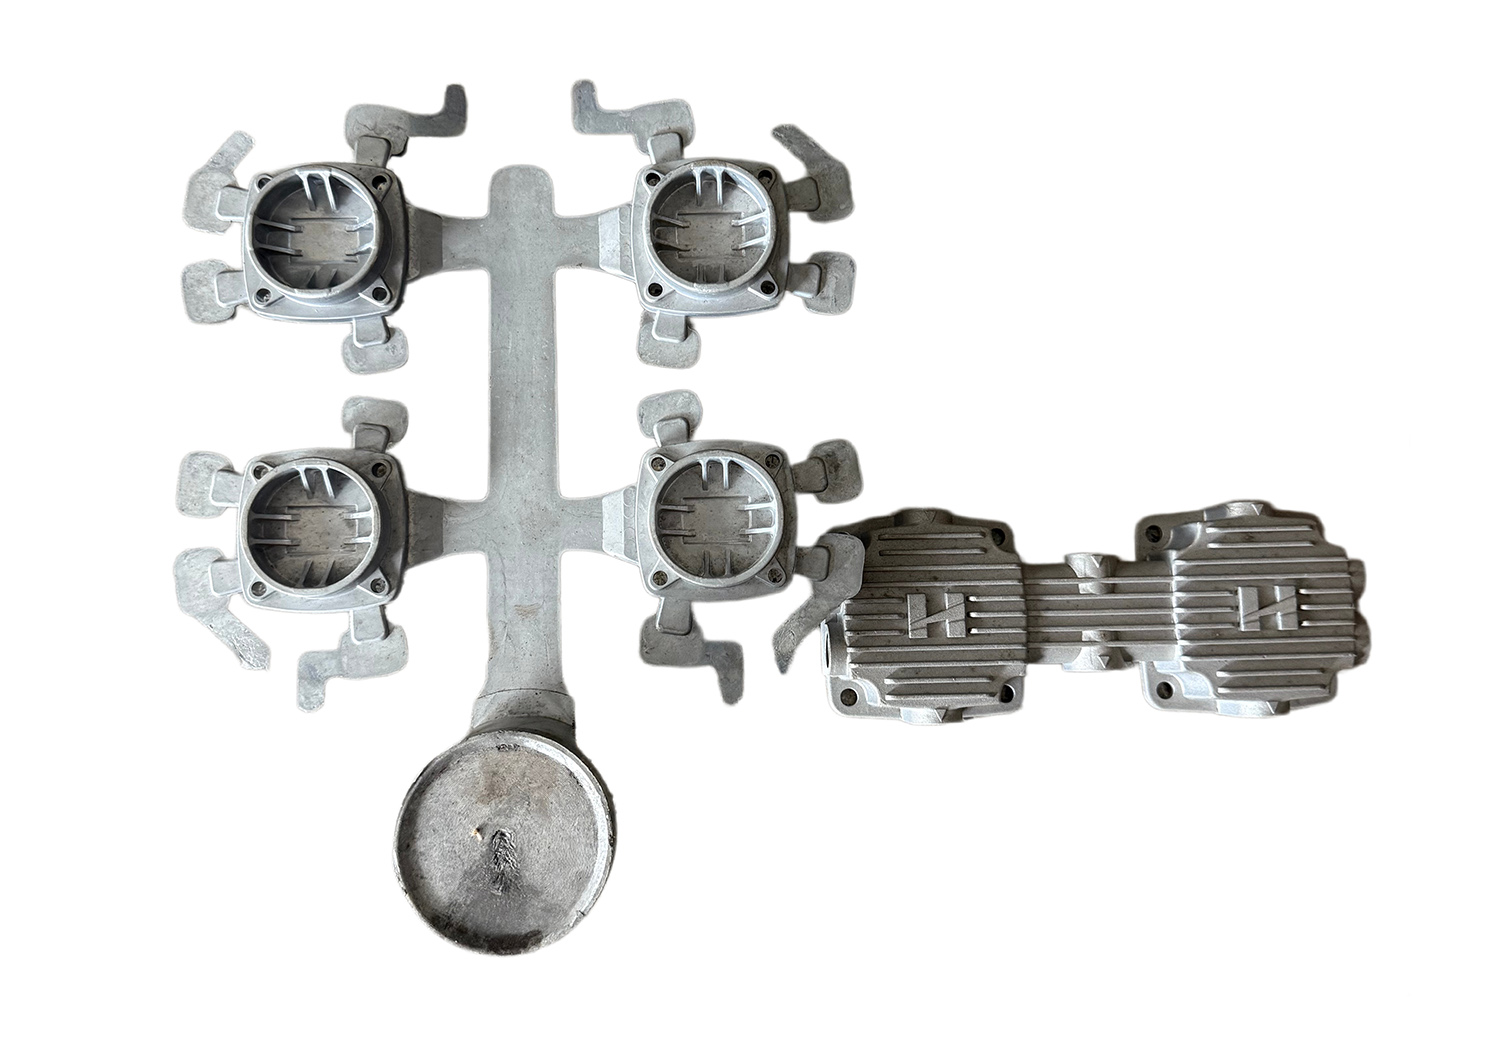
第三是优化模具结构设计。根据零件的结构调整内浇口的位置和尺寸,尽量缩短液流的填充路径,将内浇口设置在厚壁位置,保障液流填充过程中温度不会下降过快;对于结构复杂、填充路径较长的零件,合理增加辅助排气和溢流槽,提前把温度较低的前端液流引入溢流槽,避免低温液流留在零件型腔表面,规整液流的流动状态,减少液流搭接不良的概率。同时在模具设计阶段,就要结合零件的壁厚调整填充方案,薄壁区域尽量优化流道设计,缩短液流流动距离。
第四是管控原料和生产流程。严格管控铝合金原料的成分,合规添加合金元素,控制杂质含量,保障铝液的流动性能;熔炼过程中做好除气除渣处理,提升铝液纯净度;生产过程中定期排查压射压力、料饼厚度,检查模具飞边和设备运行状态,确保压铸过程参数稳定,同时针对不同结构的零件提前做好温度、参数的试模调试,在批量生产前就把冷纹缺陷管控在合格范围。
很多铝合金压铸件加工供应商,往往只关注尺寸精度是否符合要求,忽略了表面缺陷的前置管控,导致批量生产后出现大量带冷纹的不合格品,耽误交付周期。想要规避表面冷纹这类缺陷,核心还是要从生产全流程做好管控,从模具设计阶段就结合零件结构提前做好预案,生产过程中稳定工艺参数,就能大幅降低冷纹的出现概率,提升成品合格率。
常州市真真机械有限公司扎根常州,深耕中小批量铝合金压铸件定制加工领域,沉淀了全流程的压铸缺陷管控经验,针对各类常见压铸件缺陷都有成熟的改善方案,可满足新品打样、中小批量定制的加工需求,有相关加工需求可沟通交流。