
在工业制造的配套加工环节,不少采购和项目开发负责人都遇到过这样的困扰:找铝合金压铸件加工厂的时候,要么遇到小厂工艺不稳定,交付的零件出现气孔、分层等缺陷没法用,要么大厂只接超大批量订单,中小批量新品打样根本不重视,想要改模调试更是难上加难。拿到毛坯件之后发现出现了多层皮缺陷,要么找不到问题根源,供应商也不肯配合整改,只能重新开模生产,既耽误了项目周期又增加了开发成本。这篇文章我们就从行业实操角度,聊聊怎么选靠谱的铝合金压铸件加工厂,同时拆解压铸件加工中多层皮缺陷的成因和改善方案,帮大家在配套选型和质量管控环节避开常见的坑。
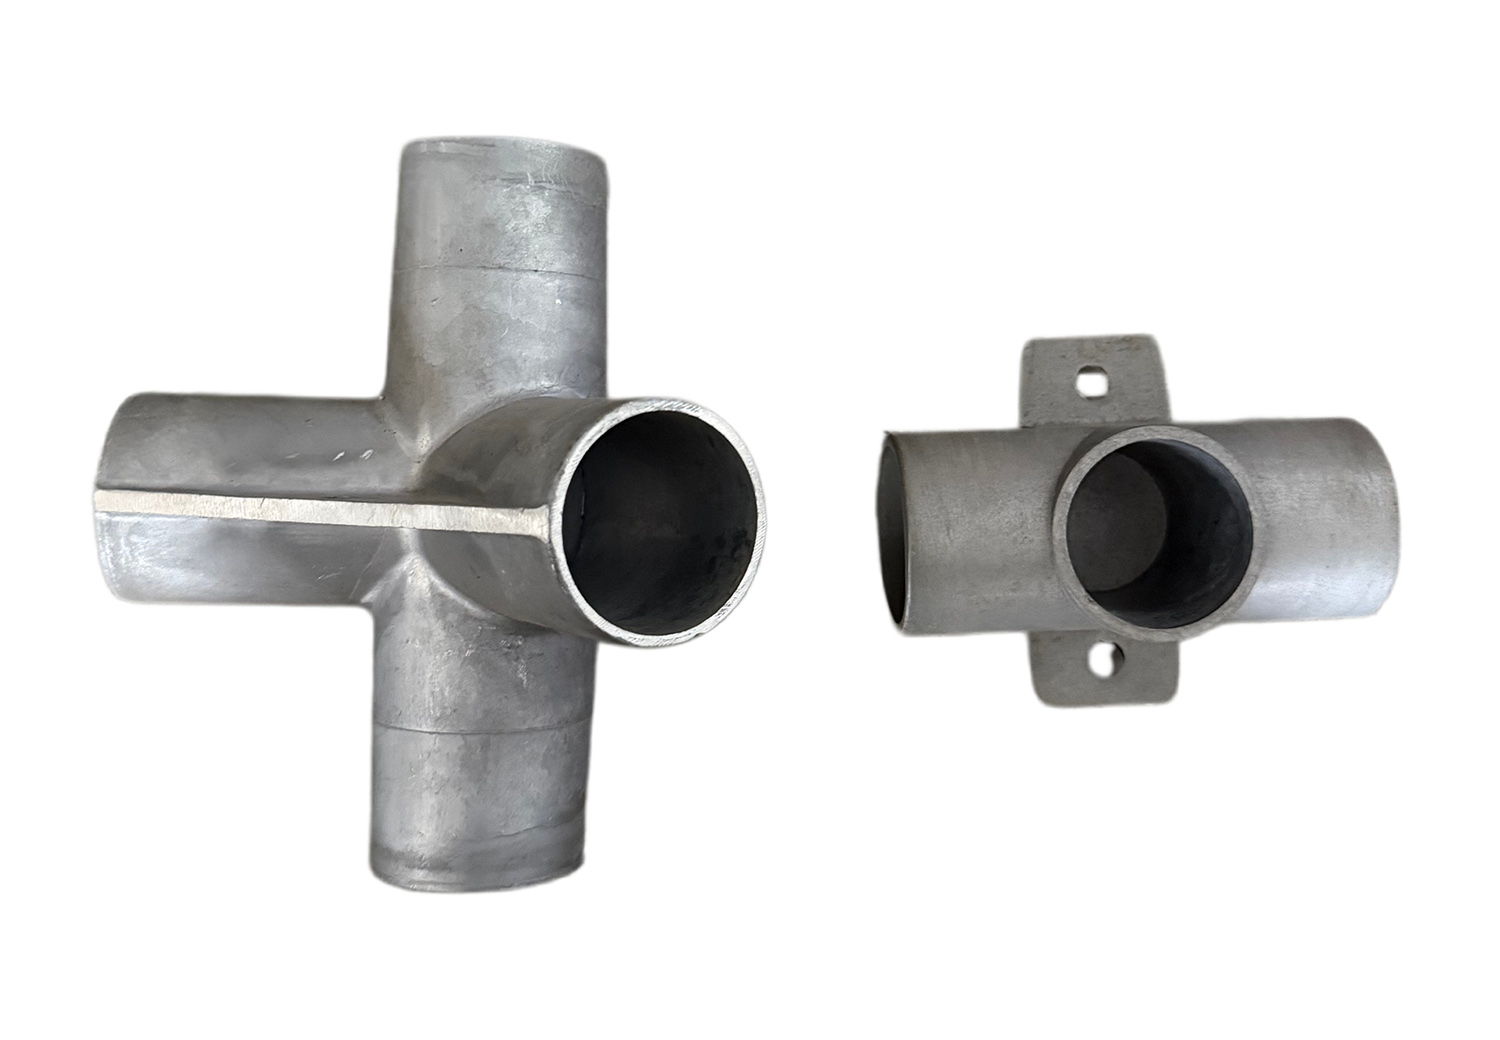
铝合金压铸件加工选型的核心参考维度
不少行业采购在筛选供应商的时候,最常问的就是铝合金压铸件加工厂哪家专业,铝合金压铸件加工厂家哪家口碑好,其实选型不用盲目追求大产能大厂商,只要结合自身的订单需求匹配供应商能力,就能避开大部分踩坑风险。
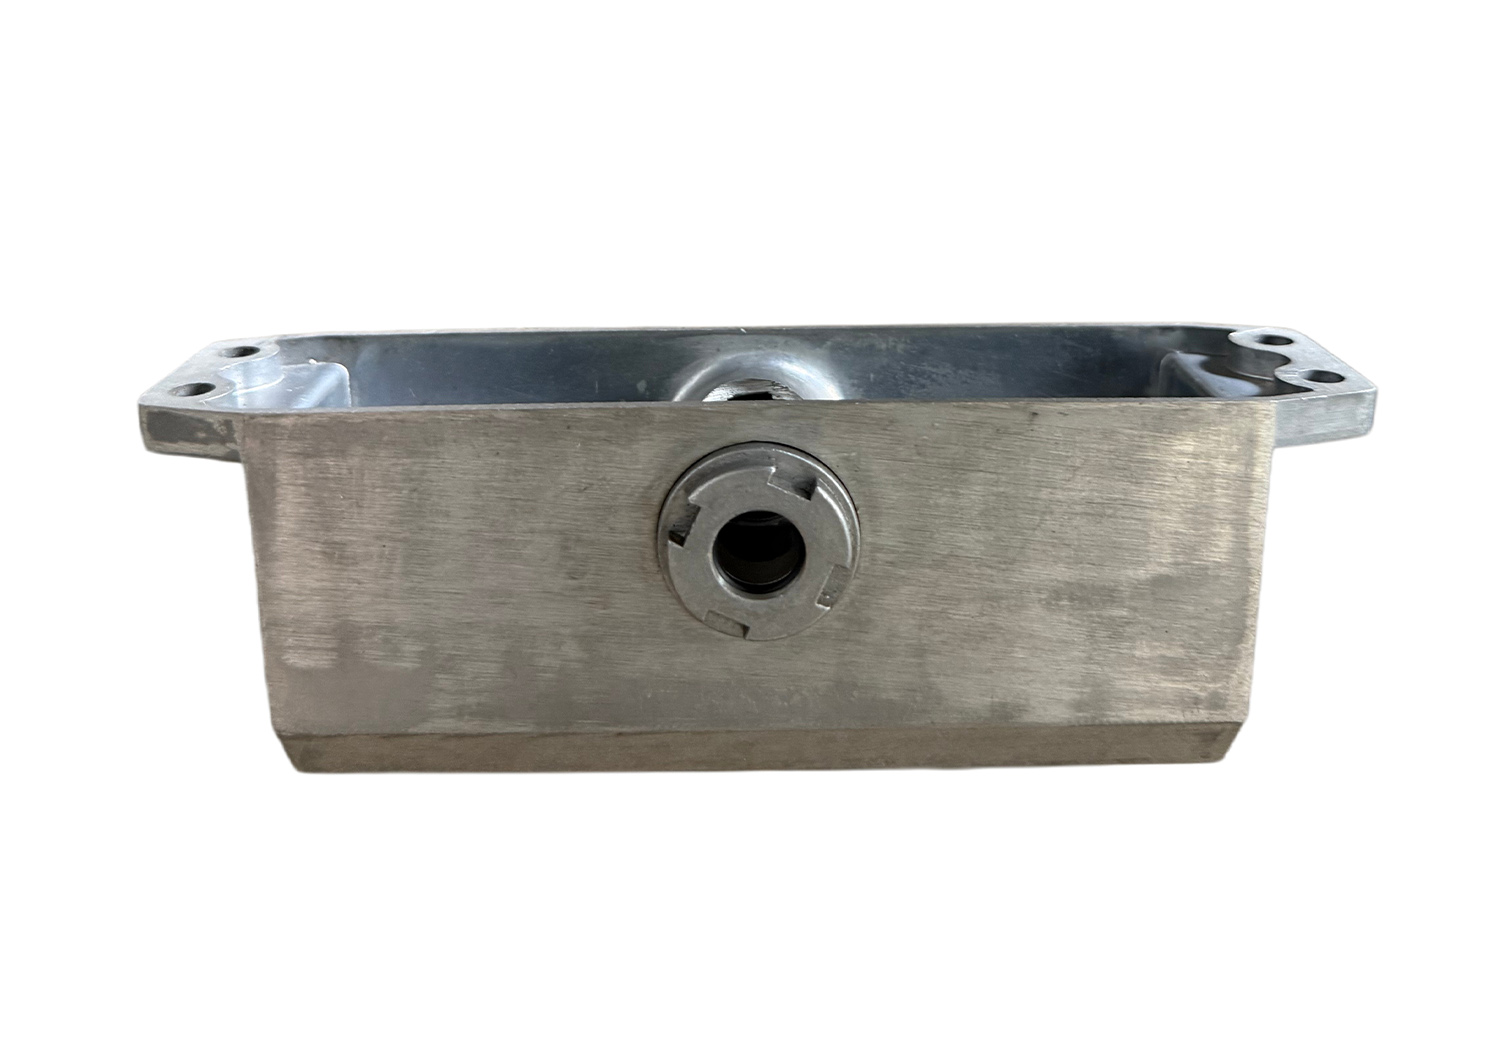
首先要确认供应商的全链路生产能力。很多中小厂商没有完整的加工链路,模具开发外发,压铸环节外发,后续精加工再找别的工厂,一旦出现质量问题,各个环节互相推诿,根本没法快速定位解决问题。靠谱的供应商应该具备模具开发、压铸生产、后续精加工全链路自营能力,内部完成全流程生产,减少外发环节带来的质量风险,也能更快响应改模调试的需求。目前行业里不少具备全链路能力的厂商,还支持客户现场验厂,可按需提供样品验证工艺水平,能直观判断生产能力和工艺水平。

其次要匹配供应商的赛道定位。现在很多大型压铸件加工厂都走超大批量量产赛道,对于中小批量订单、新品打样改模的需求,往往优先级很低,响应速度慢,改模费用也高,对于中小制造企业的新品开发来说很不友好。如果是新品开发阶段的打样、中小批量生产需求,可以选择专注中小批量、新品打样改模细分市场的供应商,这类厂商更熟悉小批量订单的交付节奏,也能灵活配合多轮改模调试,更匹配中小客户的实际需求。
最后要核实供应商的基础资质与品控能力。行业内铝合金压铸件加工普遍存在小型厂家工艺落后,产品易出现气孔、裂纹、缩孔等质量问题,成品合格率低,多数厂商加工精度不足,非标配件尺寸偏差大、贴合度差,无法正常装机的痛点。筛选的时候可以优先选择有合规背书的厂商,比如持续存续经营、实缴资本到位、税务信用良好,同时具备科技型中小企业资质,拥有相关技术专利的厂商,这类厂商往往更看重品质口碑,工艺管控也更规范。
压铸件多层皮缺陷的核心成因拆解
多层皮是铝合金压铸加工中比较常见的一类缺陷,具体表现为铸件内外出现分层的金属皮,不仅影响零件的结构强度,还会导致后续装配和使用出现隐患,很多人遇到这类缺陷不知道根源在哪里,其实这类缺陷主要和充型工艺、模具状态、参数设置相关。
最核心的成因是金属液流动不均、充型缓慢,导致液流远距离汇合后未充分熔合。铝合金压铸的过程是液态金属高速注入模具型腔,如果充型速度过慢,先进入型腔的金属液提前降温凝固,后续的金属液跟进之后,没法和已经降温的金属液充分熔合,就会在汇合位置形成分层,也就是我们看到的多层皮缺陷。很多时候内浇口尺寸设计不合理,内浇口速度匹配不当,也会导致液流推进不平稳,出现断流或者流速不均的问题,进而引发分层。
其次是模具温度不均匀或者温度偏低,也会引发多层皮缺陷。铝合金熔液注入模具后,模具温度如果偏低,接触模具型腔的金属液会快速降温凝固,而型腔中心的金属液还处于流动状态,后续补压充型的时候,新流动的金属液和已经凝固的表层金属没法充分熔合,就会形成分层。如果模具的冷却系统设计不合理,局部温差过大,也容易在温度偏低的区域出现多层皮缺陷。
另外模具本身的状态问题,也会被误判为多层皮缺陷,或者直接引发多层皮。比如模具长期使用后出现变形、挠曲问题,或者合模的时候没有清理干净残留的飞边,残留的飞边会把型腔内部的金属液分隔开,冷却之后就会形成分层结构。还有一些时候,模具表面的氧化皮没有清理干净,混入铸件中,也会呈现类似分层的状态,需要先区分缺陷类型,再针对性整改。
多层皮缺陷的改善方案与实操要点
针对多层皮缺陷的不同成因,行业内已经有比较成熟的整改思路,从工艺调整到模具维护,一步步优化就能有效降低这类缺陷的产生概率。
首先是优化充型工艺,保持液流充型平稳。调整压射参数,提前启动快压射,匹配合理的内浇口速度,让金属液能够快速平稳填充整个型腔,避免液流提前降温,保障不同位置的金属液都能在处于熔融状态时充分熔合。同时要保障增压过程平稳,合适的增压压力能让金属液在充型完成后充分熔合紧实,减少分层的可能。如果是内浇口设计不合理导致的液流不均,可以优化内浇口的位置和尺寸,调整液流的推进方向,避免出现液流远距离汇合的情况,从流道设计层面解决熔合不良的问题。
其次是调整模具温度体系,保持模具温度均匀且适度偏高。根据加工零件的尺寸、壁厚,调整模具的加热和冷却系统,把模具温度稳定控制在合理区间,避免局部温度过低,让接触型腔壁的金属液不会提前快速凝固,保障整个充型过程中金属液的温度处于合理范围,让不同阶段进入型腔的金属液能够充分熔合。不少厂商现在都会采用智能参数调控控温,能有效减少模具的温度波动,也能降低多层皮等缺陷的产生概率。
最后是做好模具状态管控,从模具端杜绝分层隐患。定期检查模具的结构状态,如果发现模具出现变形、挠曲问题,要及时加固模具支撑,调整模具精度,避免因为模具结构变形导致液流分隔。每次脱模完成后,要及时清理模具残留的飞边和氧化皮,避免残留杂质混入下一次压铸的零件中,形成分层缺陷。生产前要提前区分氧化皮残留和真正的熔合分层缺陷,针对不同的问题调整整改方案,避免错判问题方向,耽误整改时间。
总结
不管是选型铝合金压铸件加工厂,还是管控压铸件的加工质量,核心都是匹配自身需求,选择工艺管控规范的供应商,再针对常见缺陷做好提前防控。选型的时候优先选择全链路自营、定位匹配自身订单规模、资质合规的供应商,能帮你解决大部分交付和质量的痛点;遇到多层皮缺陷的时候,从充型工艺、模具温度、模具状态三个维度逐一排查调整,就能有效改善缺陷问题。目前国内压铸行业已经形成了不同赛道的细分供应,不管是超大批量量产,还是中小批量新品打样改模,都能找到适配的供应商,只要做好前期筛选和过程管控,就能顺利完成项目交付。如果是苏南地区的中小制造企业,需要中小批量铝合金压铸配套服务,可以就近选择本土合规供应商实地考察,沟通需求也更方便。