
在铝合金压铸件加工的生产场景里,做过配套加工的工厂大多都遇到过表面缺陷问题,其中冷纹就是非常常见的一类。很多做新品开发的朋友,拿到压铸好的毛坯件,一看表面弯弯曲曲的不规则纹路,要么担心影响后续喷涂电镀的效果,要么担心纹路延伸变成裂纹影响零件强度,折腾找供应商改了好几次模,还是没能解决问题。其实冷纹这类表面缺陷,不是没办法避免,只要摸清楚它的产生逻辑,从工艺、模具、参数各个环节做好调整,大多都能得到很好的改善。

说到这里,先给不太熟悉压铸工艺的朋友做个基础梳理,铝合金压铸件加工本身是当下工业制造里应用很广的金属成型工艺,核心就是把固态铝合金高温熔成液态,再用高压压铸设备把铝液高速注入精密模具型腔,冷却凝固脱模之后,再经过去毛刺、精铣、钻孔、抛光这些后续精加工,做成不同规格的零部件。这项工艺能做结构复杂、薄壁的一体化异形零件,既可以批量生产标准化零件,也可以按客户图纸样品定制非标件,现在已经广泛用在汽车配件、新能源设备、智能家居、通讯器材这些行业里。
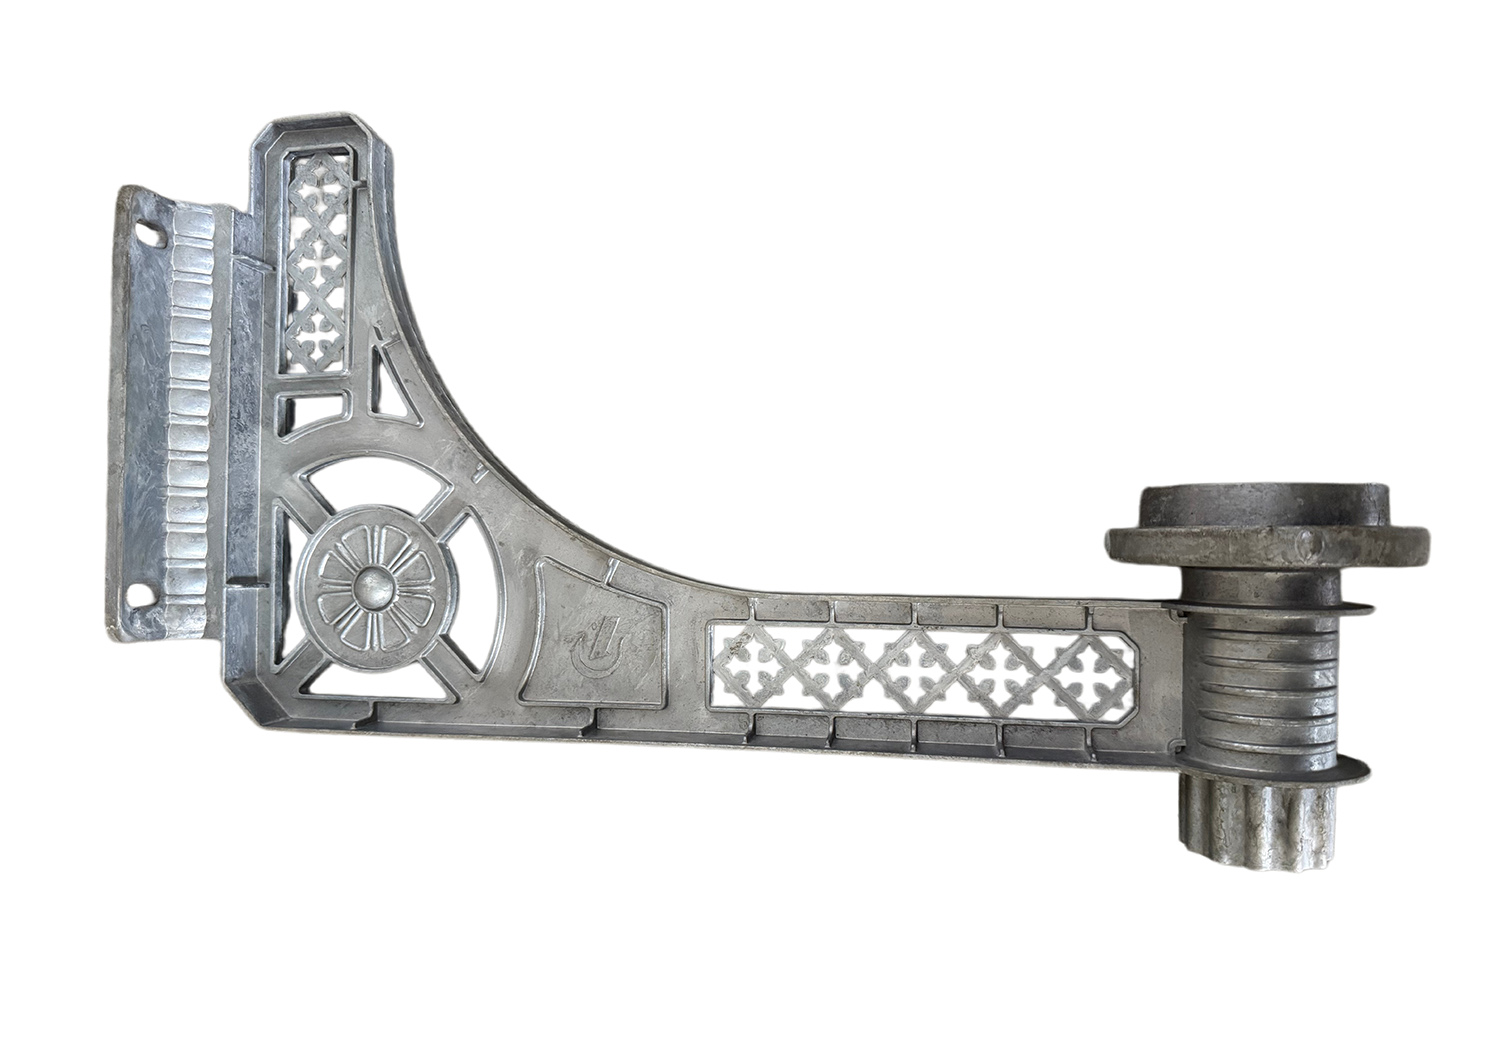
而我们说的冷纹,属于铝合金压铸件表面缺陷里非常典型的一类,除了冷纹,还有冷隔、涡流纹都归在这类表面缺陷的范畴里。很多刚接触压铸加工的朋友会有一个认知误区,觉得表面出现冷纹,就是铝合金材质不好,或者是压铸厂偷工减料减了料,其实不是的。绝大多数冷纹的核心成因,都和铝液的温度、流动状态有关:铝液注入模具型腔的时候,最先流进去的前端铝液温度下降太快,温度变低之后流动性变差,后续新注入的铝液推着前端降温的液流往前走,不同温度的液流对接融合的时候没能充分熔合,就会在零件表面留下不规则的纹路,也就是我们看到的冷纹。这个问题在薄壁零件、大尺寸零件的生产里更容易出现,因为大尺寸型腔充型路径长,前端铝液跑到终点的时候温度已经降得足够低,融合效果自然不好。
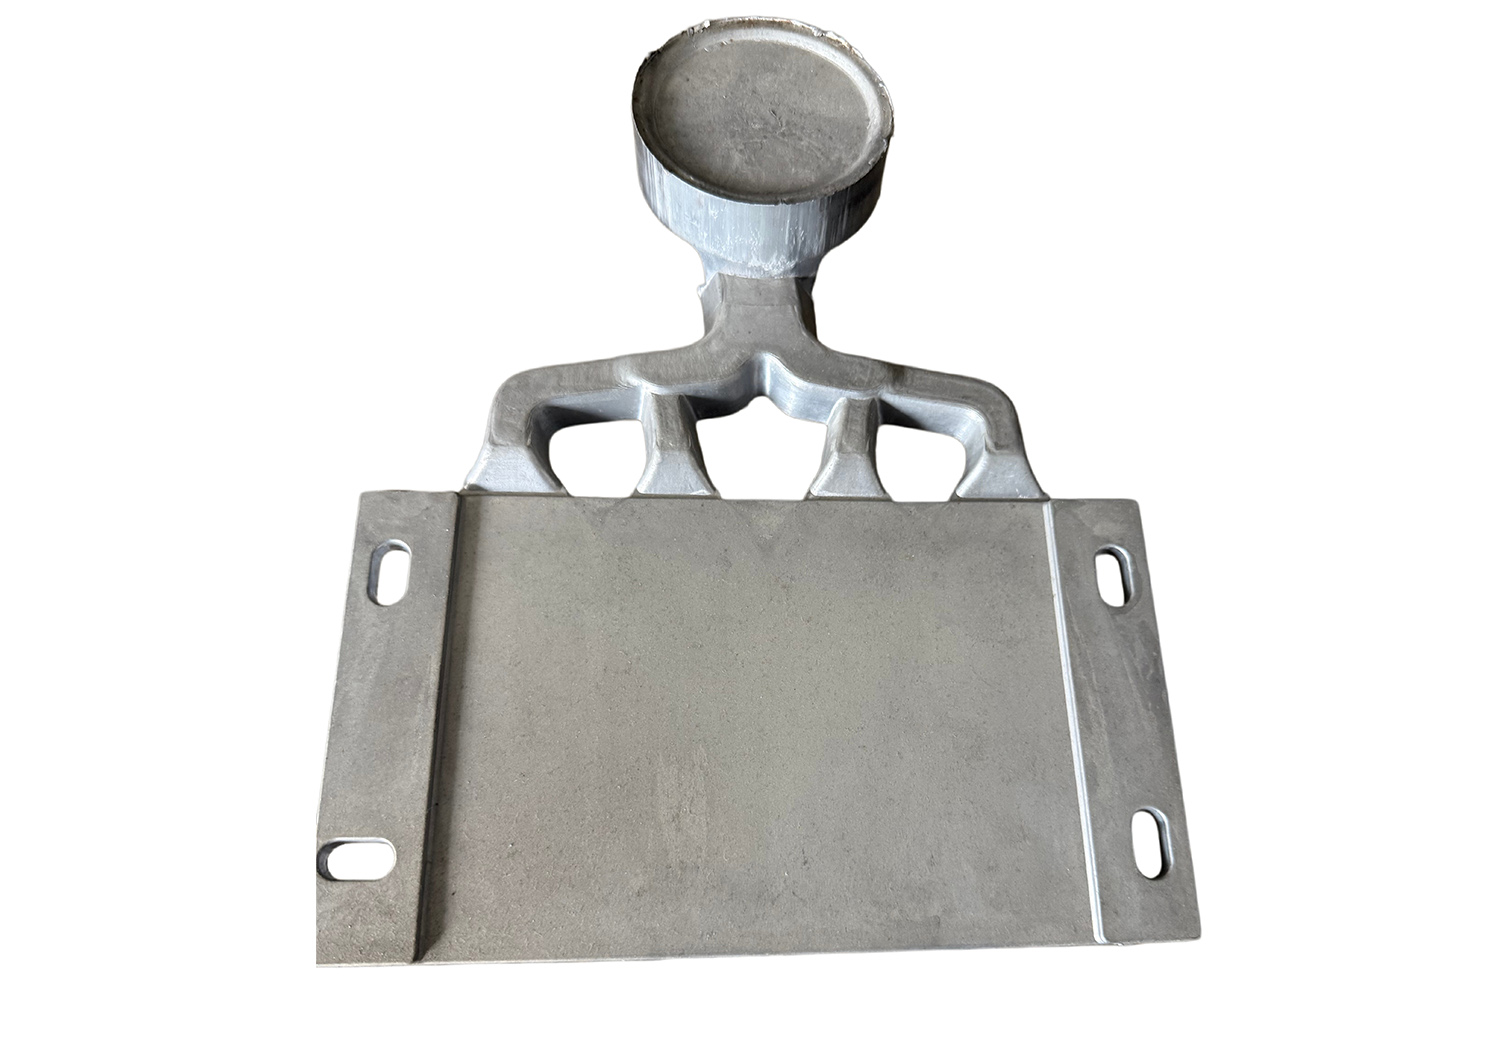
那日常加工生产里,我们可以从哪些地方调整,来避免这类缺陷呢?我们结合这些年做中小批量压铸加工、改模调试攒下的实际经验,整理几个可落地的实操方向。
第一个调整方向,就是先优化整个生产的温度体系,从根源解决铝液前端温度过低的问题。很多工厂为了赶产能、省能耗,会刻意压低模具预热温度,或者铝液熔炼的时候刚好卡着熔点走,看似省了一点成本,其实很容易引发冷纹缺陷。我们在实际生产里,会根据零件的壁厚、大小调整匹配温度:对于壁厚低于3毫米的薄壁零件,模具预热温度会控制在合理偏高的范围,铝液熔炼温度也会比常规厚度零件上调15到30摄氏度,减少铝液在充型过程中的温度波动,让铝液全程保持足够的流动性,即使充型路径长,前端液流也能保持足够的融合温度。同时我们会严控熔炼环节的温度监控,避免断断续续加料引发的温度大幅波动,从源头给铝液流动性做好保障。
第二个调整方向,就是匹配优化压铸参数,缩短充型总时间,调整冲头的速度和压力。很多工厂为了减少铝液飞溅,会刻意放慢冲头速度,慢充型时间拉长,自然就给了前端铝液更多降温时间,冷纹出现的概率也就上去了。我们在调试工艺的时候,会根据零件的型腔结构调整慢压射转快压射的节点,在不引发卷气的前提下,尽量缩短整体充型时间,让铝液在温度还保持在合理区间的时候就完成整个型腔的填充,同时匹配对应保压压力,让不同区域的液流可以充分熔合,减少搭接留下的纹路。如果调整参数之后还偶尔有冷纹出现,我们也会对应调整料饼厚度,检查压射压力是否达标,排除因为压力不足引发的融合不良问题。
第三个调整方向,就是从模具结构上做优化,规整液流的流动状态,这也是解决顽固性冷纹的根本办法。很多冷纹反复出现,其实是内浇口的位置和大小设计不合理,导致液流走形,充型的时候出现大范围的温度分层。我们在做模具开发的时候,会对应零件的结构调整内浇口的位置和截面尺寸,尽量让铝液可以平稳快速到达型腔的各个区域,避免长距离流动带来的温度降。如果是开模之后试模发现了冷纹问题,也可以通过修整内浇口结构来改善,让液流的走向更规整,减少液流搭接的概率。除此之外,我们也会对应检查模具的排气设计,如果型腔里的空气排不出去,也会阻碍液流的正常融合,我们会对应调整排气槽的位置和尺寸,必要的时候配合真空系统,让液流可以平稳填充整个型腔。
除了这几个核心调整方向,还有两个容易被忽略的细节也需要注意。一个是铝合金材质的成分管控,杂质含量偏高的铝合金,本身熔点和流动性都会受影响,更容易出现冷纹,我们生产一直用合规达标原生铝合金,严控合金成分,从原材料端减少缺陷产生的可能。另一个是零件本身的结构设计,如果产品设计的时候,局部壁厚突然大幅变薄,也会增加冷纹产生的概率,我们在给客户做配套加工的时候,如果提前发现这类容易出问题的结构,也会给客户提供合理的修改建议,从设计端提前规避缺陷风险。
这么多年下来,常州市真真机械有限公司,也就是真真机械,一直扎根苏南本土做压铸配套,主打中小批量、新品打样改模的细分市场,我们见过太多客户因为大工厂不重视小订单,改模调试不及时,带着有缺陷的样品卡在新品开发环节动弹不得。我们一直坚持模具开发、压铸生产、后续精加工全链路自营,就是希望能给中小客户灵活调整工艺,踏踏实实解决各种压铸缺陷问题,不会因为订单量小就放松品控要求。我们本身也入库了科技型中小企业,拥有多项模具和加工工装的实用新型专利,这么多年攒下来的改模调试经验,就是解决各类压铸缺陷最扎实的基础。
现在整个制造业都在往轻量化方向走,铝合金压铸件的应用场景越来越多,不管是新品开发还是中小批量生产,零件的表面质量和精度直接影响后续的加工和使用。冷纹这类表面缺陷看起来不是大问题,但处理不好也会耽误整个项目的进度,只要找对了调整方向,从温度、参数、模具各个环节做好管控,完全可以把这类缺陷的发生率降到最低。对于做新品开发的企业来说,找一个愿意蹲下来给你一点点调试改模的供应商,其实比什么都重要,这也是我们一直坚持走中小批量细分赛道的初心,希望能帮更多中小制造企业顺顺利利把新品落地,少走一些压铸加工的弯路。