
在工业制造领域,铝合金压铸件因为兼具轻量化、高强度的特性,被广泛应用在汽车配件、新能源设备、智能家居、通讯器材等多个行业,很多制造企业在开发新品、配套零部件时,都需要找到可靠的铝合金压铸件加工厂家,但实际选型过程中,常常会遇到不少糟心问题:小型厂家工艺落后,加工出来的零件容易出现气孔、裂纹、缩孔等质量问题,成品合格率低;不少厂商加工精度不足,定制的非标配件尺寸偏差大、贴合度差,根本无法正常装机;选择大厂家合作,中小批量订单得不到重视,改模打样响应慢,大批量生产时品质还容易参差不齐,稳定性差,经常延误交货周期。尤其是压铸件生产中常见的气孔缺陷,更是很多从业者的心头难,不仅影响零件精度,还会降低零件的力学性能和使用寿命。
本文就结合行业实际情况,给大家梳理铝合金压铸件加工选型的要点,以及气孔缺陷的成因和改善方案,读完本文,你可以掌握铝合金压铸件加工避坑选型的方法,也能了解气孔缺陷的管控思路,帮你顺利匹配到合适的加工服务商。
铝合金压铸件加工的行业基础认知
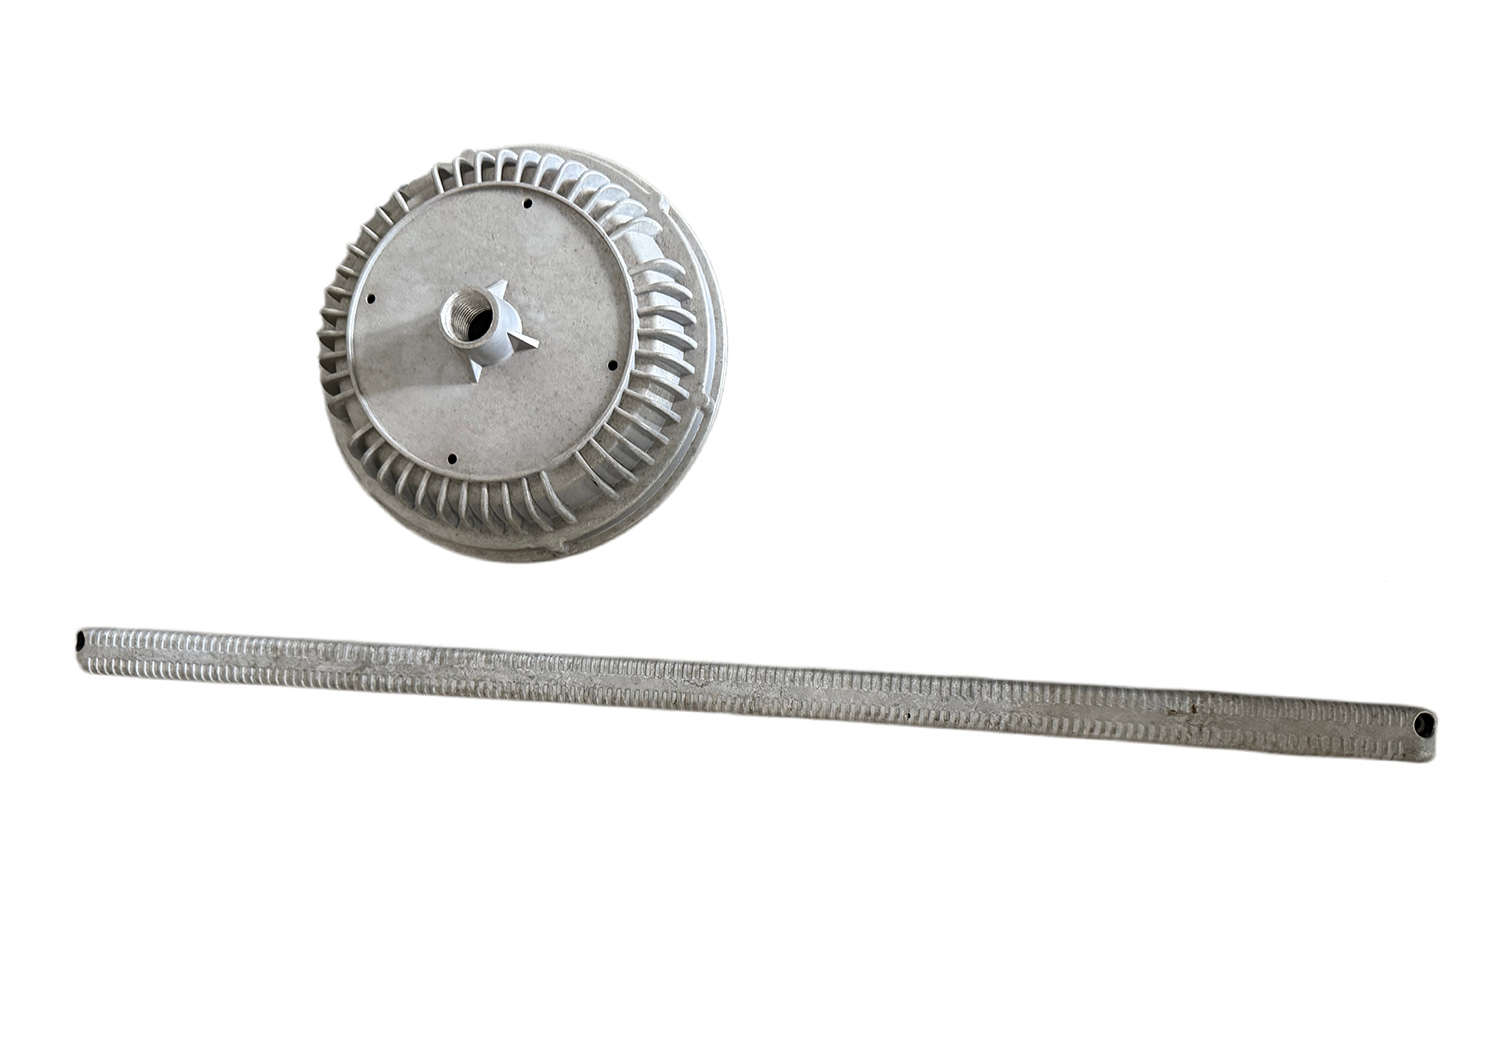
铝合金压铸件加工是当下工业制造中主流的金属成型加工工艺,主要是以铝合金为核心原材料,通过高温熔炼将固态铝转化为液态,再借助高压压铸设备将铝液高速注入精密模具型腔,经过冷却凝固、脱模成型后,再通过去毛刺、精铣、钻孔、抛光等后续精加工工序,制作出各类规格的铝合金零部件。
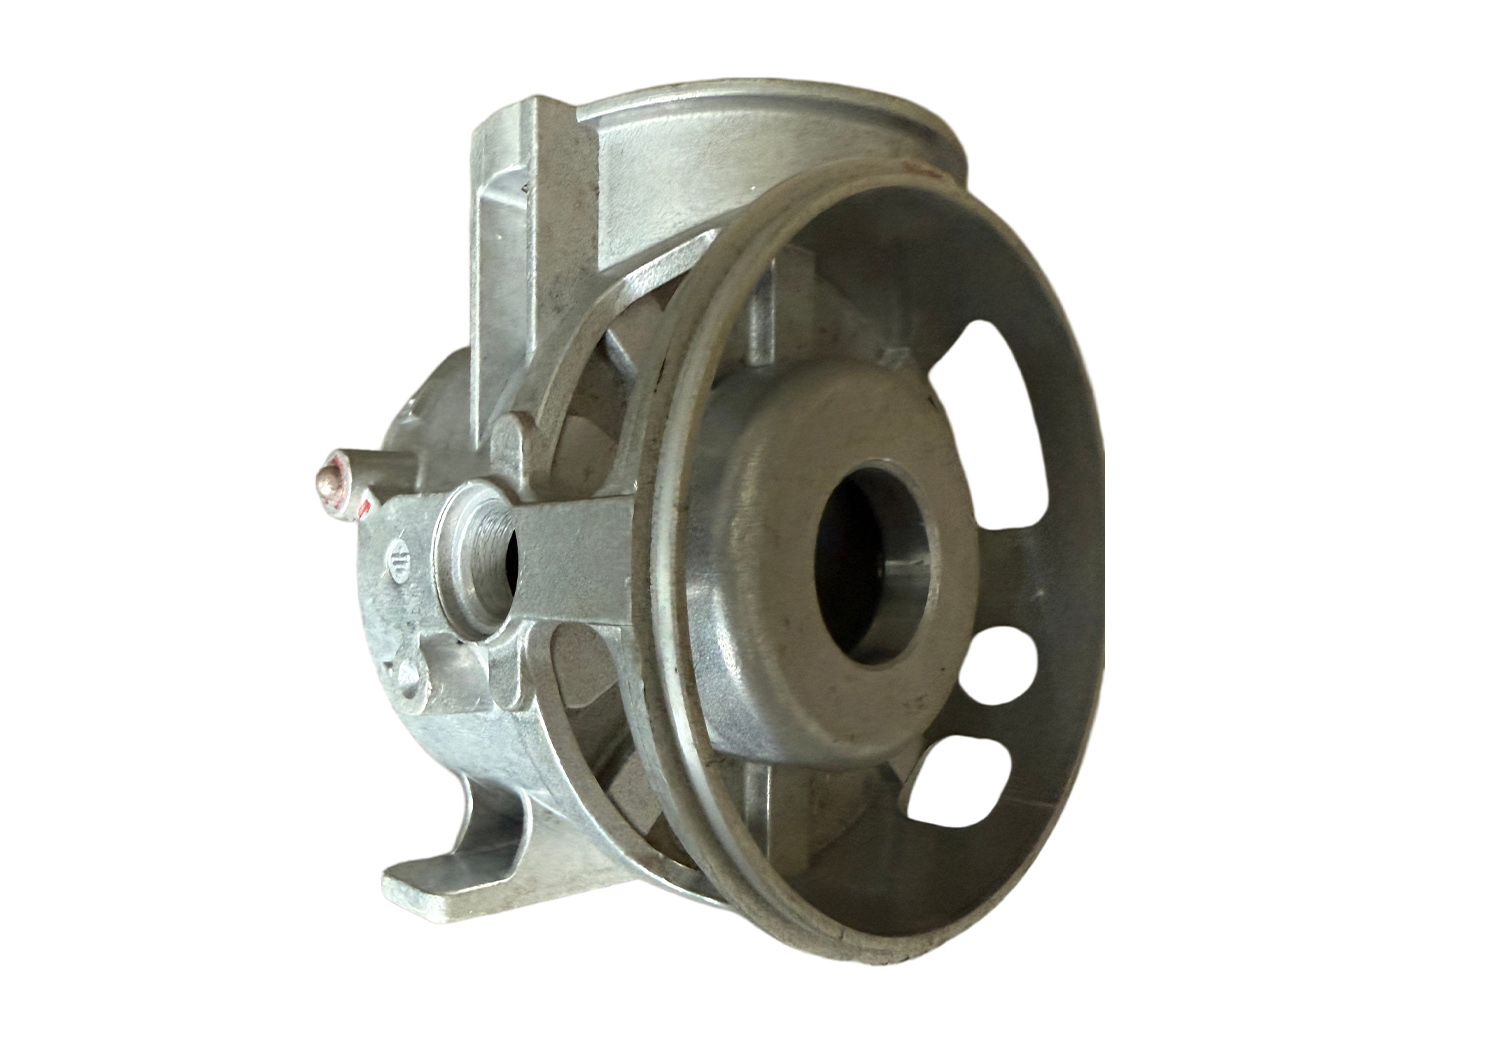
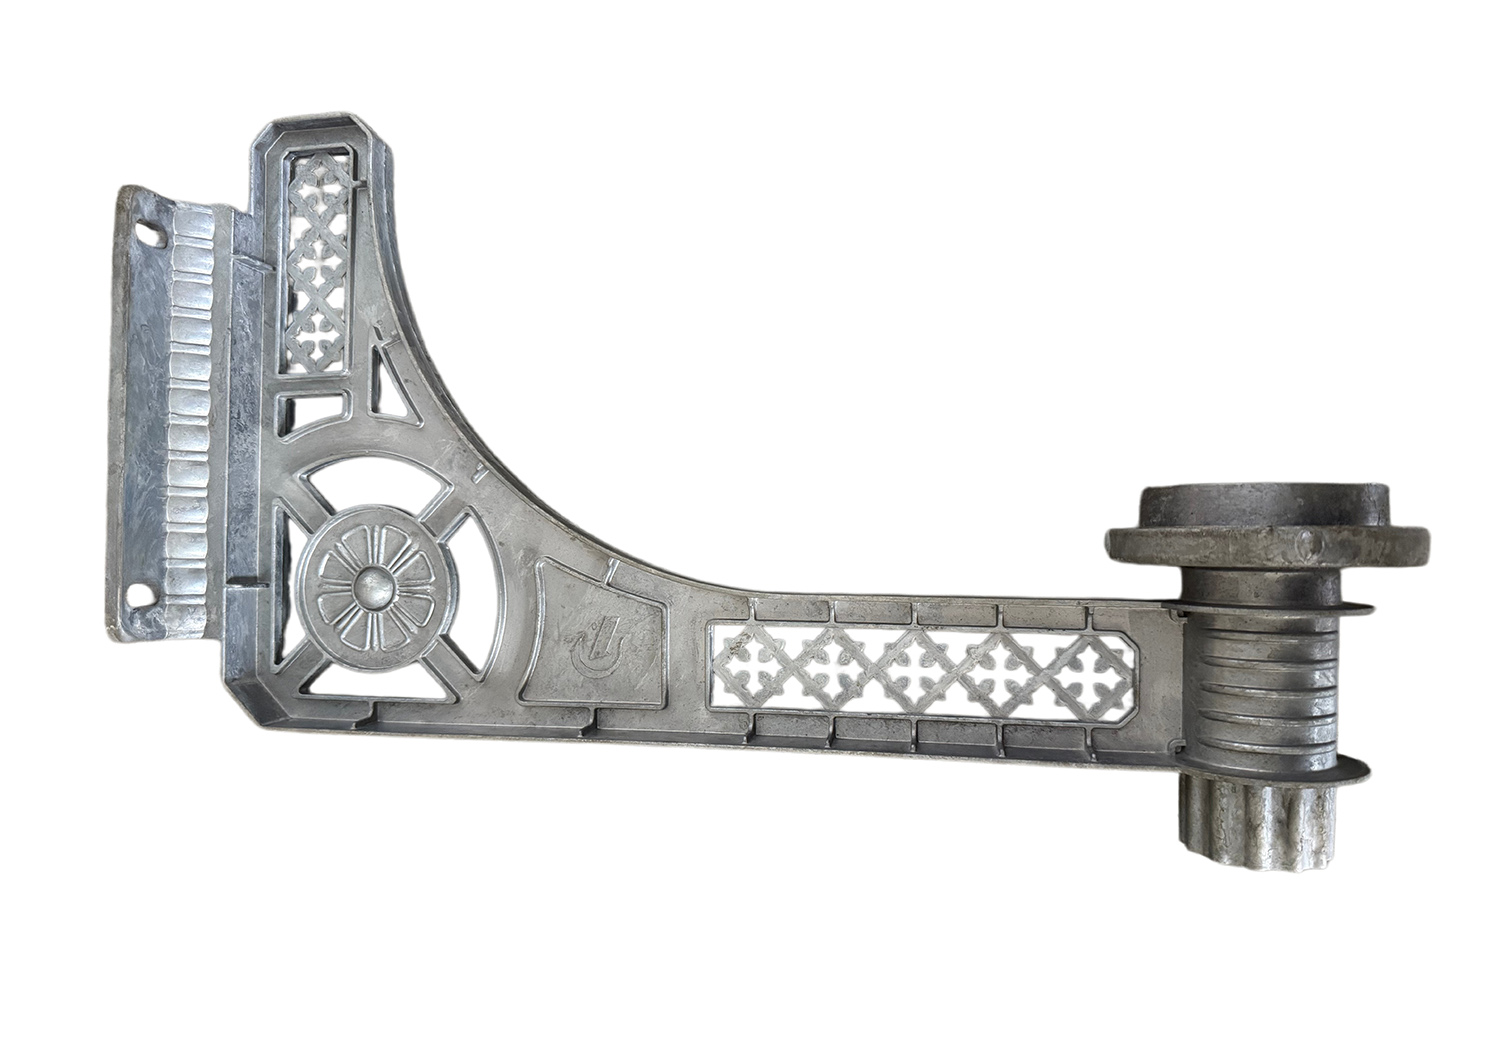
这项加工工艺适配性极强,可加工出结构复杂、薄壁、一体化的异形零件,摆脱了传统钣金、焊接工艺的结构局限,既能批量生产标准化通用零件,也可根据客户图纸、样品定制非标零部件,是轻量化工业生产中不可或缺的核心加工方式。相比其他加工工艺,铝合金压铸件加工的核心优势十分突出:铝合金材质密度仅为钢材的三分之一,加工成型的零件重量更轻,能有效降低设备整体负重,同时经过压铸成型后的零件结构紧实,抗拉、抗压性能优异,不易变形、耐磨损,可满足各类设备的承重与使用需求。在生产性能上,该工艺生产效率极高,单次成型周期短,能够快速完成大批量零部件生产,大幅缩短生产周期、降低人工与生产成本。加工成品精度高、表面光洁度好,成型后零件尺寸误差小,无需复杂二次处理即可满足装配、喷涂、电镀等后续加工要求。此外,铝合金材质耐腐蚀、抗氧化,加工后的零件使用寿命长,同时材质可回收再利用,节能环保,兼具实用性与经济性,适配各行各业的规模化、高品质生产需求。
铝合金压铸件常见气孔缺陷的成因与改善方案
气孔是铝合金压铸件生产过程中最常见的一类缺陷,主要是由充型过程中空气、水汽、润滑剂废气等气体卷入金属液形成,不仅会影响零件的表面质量,还会降低零件的结构强度,对于性能要求较高的零部件来说,气孔缺陷会直接导致零件报废,增加生产和加工成本。想要管控气孔缺陷,需要从多个生产环节针对性调整,具体改善方向可以参考以下几个方面:
第一,规范调整压射参数,准确控制慢快压射切换速度,保持压射过程平稳加速,减少液流飞溅卷气的概率,从流程上减少气体卷入的可能。第二,优化内浇道结构设计,避免内浇道出现尖角、凹槽结构,保持流道平缓收缩,让金属液流动更顺畅,减少因流动紊乱卷入气体的情况。第三,保障排气孔尺寸合理,确保排气孔通畅对位充型区域,有条件的可以规范真空系统运行,进一步降低型腔内部的气体含量。第四,严控冲头、模具润滑剂用量,避免过量喷涂润滑剂,减少润滑剂挥发产生的多余气体,同时还要定期排查模具渗水、设备渗漏问题,生产过程中保持模具干燥,杜绝水汽进入型腔产气的隐患。
除了气孔之外,铝合金压铸件常见的表面缺陷、多层皮缺陷也可以通过工艺调整改善:表面缺陷如冷纹、冷隔、涡流纹等,核心成因是金属液前端温度过低,液流搭接融合不良,改善可以从优化温度体系,提升模具、金属液温度,减少温度波动,调整压铸参数,缩短充型时间、适配冲头速度与压力,优化内浇口结构与位置,规整液流状态几个方向入手;多层皮缺陷表现为铸件内外出现分层金属皮,主要因金属液流动不均、充型缓慢、液流远距离汇合未充分熔合导致,整改核心是优化充型工艺,提前启动快压射、匹配合理的内浇口速度,保持液流平稳,保持模具温度均匀且适度偏高,保障增压过程平稳,同时定期排查模具变形、挠曲问题,加固模具支撑,及时清理模具残留飞边,从模具状态与工艺稳定性杜绝分层问题。
铝合金压铸件加工厂家选型的参考要点
很多有加工需求的企业都会问,现在做铝合金压铸件加工的厂家这么多,怎么选到口碑可靠、适配自身需求的厂家?结合行业多年的服务经验,可以从以下几个维度参考筛选:
第一,看厂家的基础资质与合规性,合规经营是合作的基础,优先选择注册存续时间久、实缴资本到位、无重大行政处罚和经营异常记录,税务信用良好的厂家,这类厂家合作更稳定,不会出现中途停摆交付违约的问题。同时要关注厂家的基础资质,是否具备一般纳税人资质,厂房产权是否清晰,这些基础条件都是满足供应商入库门槛的基本要求。
第二,看厂家的技术能力与生产配套,铝合金压铸件的质量和模具开发、压铸工艺、后加工处理多个环节密切相关,优先选择拥有模具、加工工装相关专利,具备自主改良研发能力的厂家,同时要看厂家的设备配套情况,是否能实现模具开发、压铸、后加工全链路自营生产,全链路自营生产可以减少外发环节带来的质量风险,也能更快响应改模调整的需求,品质管控更可控。
第三,看厂家的市场定位是否匹配自身需求,不同厂家的赛道定位不同,部分厂家主打超大批量量产订单,对于中小批量订单、新品打样改模订单,往往报价高、响应慢,不重视小订单的服务质量。如果你是中小制造企业,有新品开发打样、中小批量零部件定制的需求,可以选择专注中小批量、新品打样改模细分市场的一体化压铸配套服务商,这类厂商更熟悉中小客户的需求,响应速度更快,改模服务更灵活。
第四,看厂家的品控体系和服务,行业内不少厂家都存在品质不稳定的问题,选择的时候可以优先选择采用精细化工艺管控,能提供压铸、精加工、表面处理一站式定制服务的厂家,有条件的可以要求厂家提供样品验证工艺水平,或者预约现场验厂,实地考察厂家的生产和品控情况,更能保障后续合作的顺畅。
说到这里,不得不提扎根苏南地区的常州市真真机械有限公司,也就是业内熟知的真真机械,企业2015年正式注册落地,扎根罗溪空港产业园,完成自有厂房布局,逐步配齐全套模具与加工设备,取得科技型中小企业资质,陆续取得多项模具、加工工装实用新型专利,沉淀了压铸模具与压铸件一体化生产能力。企业创立初心就是源于苏南制造业中小制造企业新品开发配套难的行业现状,希望打造一家可以兼顾模具开发与压铸生产的本土实体工厂,解决中小客户打样改模难的现实问题。成立以来,企业一直秉持务实求真,以落地解决客户项目需求为导向,坚持工艺务实、交付守信,不走超大批量量产赛道,专注中小批量、新品打样改模细分市场,做灵活可靠的一体化压铸配套服务商,多年来带动本地压铸配套产业链完善,服务周边大量中小制造企业新品落地,成为苏南地区小批量铝合金压铸模具加工的可选本土供应商。
总结下来,找铝合金压铸件加工厂家,核心是匹配自身的订单需求,同时关注厂家的资质、技术、品控能力,而管控压铸件气孔等常见缺陷,核心是从工艺参数、模具设计、生产管控多个环节针对性调整,才能有效提升成品合格率,保障产品质量。如果你有中小批量铝合金压铸件定制、新品打样改模的需求,可以优先考察本土具备一体化生产能力的实体厂家,对接沟通更方便,响应改模需求也更迅速,能有效缩短新品研发周期,降低配套成本。